23年全心打造液压系统的制造商
可靠的质量、合理的价格、完善的服务是我们经营的宗旨
服务热线18562699908 13468292487
服务热线18562699908 13468292487
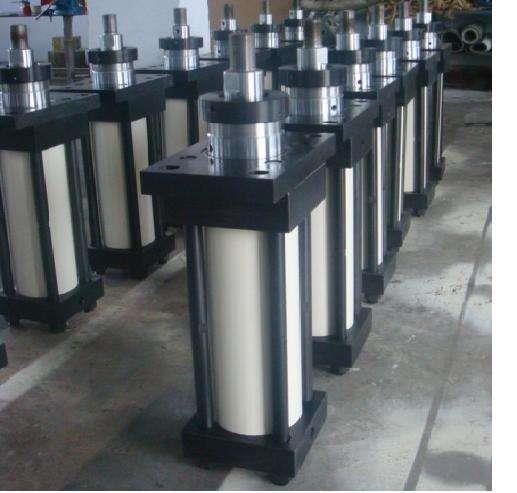
活塞杆修复工艺有很多种,电镀硬铬、刷镀、超音速火焰喷涂、电弧喷涂、激光熔覆、补焊、镶套、校直,每种工艺都有适用范围和局限。选工艺时如果只看“能不能修”,不看“修完能用多久”,返工率就高。活塞杆的工作条件包括往复运动、侧向载荷、密封摩擦和腐蚀环境,修复层不仅要恢复尺寸,还要与基体结合牢固、耐磨、耐蚀、不损伤密封件。工艺选择要围绕损伤状态、基体材质、使用工况和修复成本综合判断。
电镀硬铬是活塞杆表面修复最常用的工艺,适用于镀层失效、浅划伤和均匀磨损的修复。硬铬镀层硬度高、摩擦系数低、耐磨性好,与密封件配合性能优良。电镀前需将旧镀层退除,基体表面磨削整平,去除划伤沟槽的毛刺和疲劳层。镀层厚度一般控制在规定范围内,过薄耐磨性不足,过厚结合力下降、易起皮。电镀硬铬的局限在于沉积速度慢,深划伤和较大磨损量需要长时间电镀,成本高且镀层内应力增大。划伤深度超过镀层可修复范围时,不能靠加厚镀层填平,而应先补焊或喷涂恢复基体。电镀废液处理也有环保要求,修复单位应具备相应处理能力。
刷镀适合局部修复和现场修复,如活塞杆上个别浅划伤、小面积镀层脱落或配合面轻微磨损。刷镀设备便携,镀层沉积速度快,可选择性修复损伤部位而不必将整根杆退镀重镀。刷镀层与基体结合力较好,但厚度均匀性不如槽镀,大面积修复时效率低。刷镀前应彻底清洁和活化表面,损伤部位应修整成圆滑过渡,不能有毛刺和油污。刷镀层硬度可通过选择镀液调整,但耐磨性通常不如槽镀硬铬。刷镀适合应急修复和小面积损伤,大面积磨损和深划伤仍应选择其他工艺。
超音速火焰喷涂在活塞杆修复中的应用越来越广,适合中等深度划伤、较大磨损量和需要较高结合强度的修复。喷涂时粉末颗粒高速撞击基体,形成致密涂层,结合强度高、孔隙率低。常用喷涂材料包括碳化钨、镍基合金和陶瓷复合粉末,可根据耐磨和耐蚀要求选择。喷涂前基体需除油、喷砂粗化,涂层厚度可控制在较宽范围,喷涂后需磨削至最终尺寸。超音速火焰喷涂的热输入较低,基体变形小,适合细长杆和精密杆。喷涂层的耐磨性通常优于电镀硬铬,但表面粗糙度和与密封件的兼容性需通过磨削和抛光控制。
电弧喷涂和普通火焰喷涂成本较低,适合大面积磨损修复和一般工况,但涂层孔隙率较高、结合强度不如超音速火焰喷涂。用于活塞杆修复时,涂层需封孔处理并磨削,耐蚀性和耐磨性要求高时应谨慎选择。激光熔覆适合深划伤、局部腐蚀坑和需要冶金结合的修复,熔覆层与基体形成冶金结合,结合强度高,热影响区可控。激光熔覆的修复层硬度可通过粉末调整,适合重载和腐蚀工况。但激光熔覆设备投资高,修复效率较低,热输入控制不当会引起基体变形和开裂,细长杆和薄壁杆需谨慎使用。
补焊修复适用于局部深划伤、腐蚀坑和螺纹损伤,通过焊接材料填补损伤部位,再机械加工至要求尺寸。补焊的关键是控制热输入和焊接材料与基体的匹配。活塞杆多为中碳钢或合金钢,补焊前应预热,焊后缓冷,防止裂纹。补焊区域与基体的硬度差异会影响后续加工和镀层结合,焊后应进行去应力处理。补焊修复的活塞杆在补焊区重新镀铬或喷涂前,应确认补焊层无缺陷。补焊不适合大面积修复,热影响区过大可能改变基体组织和力学性能。
镶套修复适用于杆端轴颈、配合面严重磨损或螺纹损坏的场合。将磨损部位加工去除,镶配新套并固定,再加工至要求尺寸。镶套可恢复配合精度,套材料可根据耐磨和耐蚀要求选择。镶套的局限在于增加了配合界面,套与杆体的结合可靠性影响使用安全,过盈量和固定方式需计算确认。镶套修复不改变杆身表面状态,杆身划伤和镀层失效仍需另行处理。
工艺选择还要考虑基体材质和热处理状态。淬硬活塞杆电镀前退镀和磨削时要注意避免回火软化,补焊和激光熔覆的热输入可能改变基体硬度。不锈钢活塞杆修复时要注意避免铁污染和晶间腐蚀,喷涂和补焊材料应与基体相容。修复工艺确定后应做工艺评定,用相同材质试样验证结合强度、硬度和耐磨性,评定合格后再应用于实际活塞杆。活塞杆修复工艺没有绝对优劣,关键是损伤状态、基体条件和使用要求与工艺特点匹配。选工艺时多问一句“修完能用多久”,比只看“能不能修”更负责任。