23年全心打造液压系统的制造商
可靠的质量、合理的价格、完善的服务是我们经营的宗旨
服务热线18562699908 13468292487
服务热线18562699908 13468292487
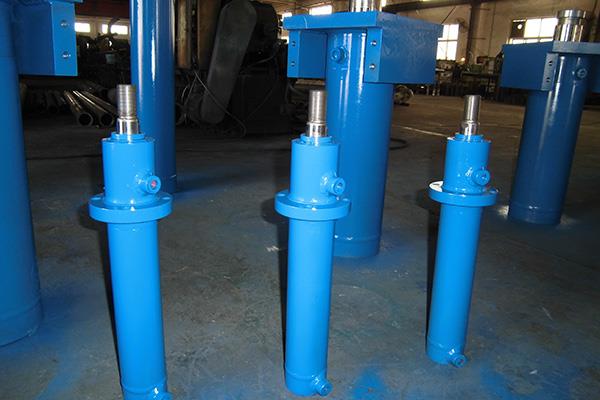
活塞杆表面拉伤或镀铬层剥落是液压油缸维修中的高发问题,拉伤深度超过0.2mm或镀层剥落面积大于10mm²时必须修复,否则会划伤导向套密封件并加速内泄漏。修复前需对拉伤部位进行无损检测,确认基体(通常为45#钢或40Cr)有无裂纹。修复工艺依据损伤程度分为三类:轻度划伤(深度<0.15mm)可采用专用油石或细砂纸手工打磨,消除凸起毛刺后抛光至Ra≤0.2μm;中度损伤(深度0.15-0.5mm)可采用冷焊或电刷镀工艺填补,冷焊热影响区小(<0.1mm),适用于高精度杆件;重度损伤(深度>0.5mm或大面积剥落)需退镀后重镀硬铬,重镀前磨削消除疲劳层,镀层厚度控制在0.03-0.08mm,镀后无心磨至图纸尺寸。
重镀硬铬的关键工艺控制:镀前需进行除油和活化处理,镀液温度55-60℃,电流密度15-30A/dm²。镀层硬度应达HV800-1000,孔隙率低,以保证耐磨性。镀后需在200℃下烘烤4小时进行除氢处理,防止氢脆。某矿山设备油缸活塞杆因密封损坏导致泥沙进入,杆面拉伤深度0.3mm,采用电刷镀修复后表面硬度达HV850,粗糙度Ra0.15μm,继续使用超过800小时无异常。维修中需注意:活塞杆弯曲度超过0.05mm/500mm时应先校直,否则修复后装配困难。建议在维修报告中记录修复前后的尺寸和表面粗糙度检测结果,作为质量追溯依据。